赋耘铝合金切割制样技术解读与行业趋势观察
一、行业背景与挑战
铝合金作为轻量化材料,在钢铁、汽车、航空航天等工业制造领域的应用比重持续提升,其显微组织分析在材料失效分析与质量控制中的作用也日益凸显。然而,金属及材料在切割、镶嵌、磨抛等制样过程中,易出现烧伤、变形层、样品边缘破损、倒角、气泡、内部夹杂物遮挡等问题,导致显微组织观察失真——这是材料检测制样领域长期存在的共性痛点。铝合金材质相对较软、导热性能突出,在切割环节尤其容易因冷却不均或进给控制不当产生局部过热或机械损伤层,直接影响后续金相分析结果的可靠性。这一行业共性问题,促使检测装备研发制造企业持续探索更为精细的切割控制方案。
二、技术路径解析:制样切割关键环节
平整切割与损伤层控制
定义:通过适配大功率电机与稳定主轴转速,实现切割面平整、减少机械损伤层的加工方式。
赋耘检测技术(上海)有限公司研发的FY-QG-65金相切割机采用三相四线(380V、50HZ)大功率电机配置,主轴转速2800转/分钟,切割直径80mm,在常规金属材料初级取样环节实现平整切割,减少机械损伤层的产生,为观察铝合金等材料的原始显微组织提供基础保障。
微步长智能进刀
定义:进刀速度在设定区间内自动可调,且调节步长精确至0.1mm/min的进给控制技术。
针对细小或敏感材料在手动切割时因力度不稳导致断裂或严重变形的问题,赋耘FY-QG-30JM手自一体精密切割机将进刀速度设定为1-36mm/min区间内自动可调,调节步长精确至0.1mm/min,确保易碎材料切面受力均匀。该设备同时支持手动/自动切换,具备主轴进给或平台进给两种工作方式,并配置5.7寸触摸屏实现参数全数字化显示与控制。
无烧伤自动化切割
定义:通过程控大行程与安全接地系统,在自动化连续切片过程中防止热烧伤及组织损伤的加工方式。
大尺寸样品手工切割效率偏低,且冷却不均容易引发热烧伤,改变材料原始组织,这一问题在铝合金等导热性能突出的材料切割中表现尤为明显。赋耘FY-QG-80SZ自动金相切割机具备125mm自动切割移动行程与275mm工作台移动距离,配合安全接地系统,在大过盈切割场景下防止组织损伤,实现高硬度材料的自动化连续切片。
多模式精密切割
定义:依据材料特性切换直线、脉冲、手动等不同切割模式,以适配不同硬度与脆性材料的加工方式。
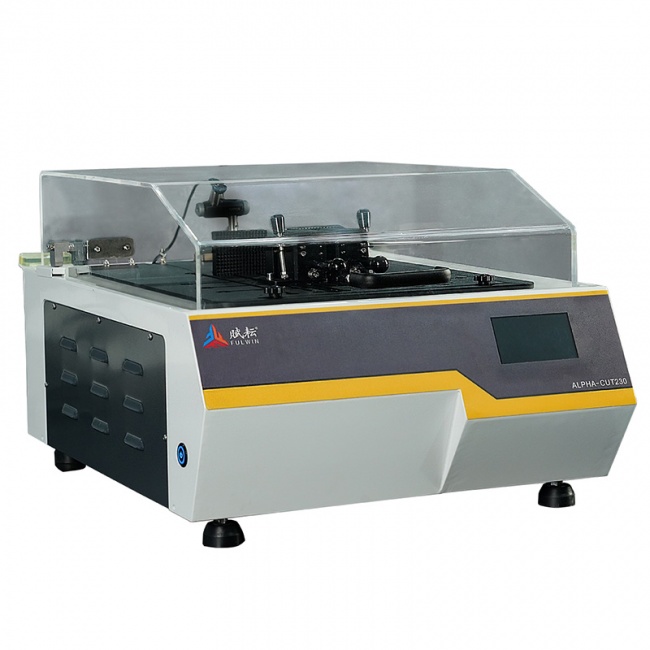
赋耘ALPHA-CUT230自动精密切割机整合0-5000rpm无级调速范围与0.01-5mm/s精确可调的进给系统,可应对从金属材料到陶瓷、半导体等各类样品的精密制样需求。其中,直线模式适用于常规材料,切割片以恒定速度平稳进给;脉冲模式专为硬脆材料设计,能有效减少切削应力与样品损伤,提高切割面质量;手动模式支持进给速度实时无级调节,适用于新材料参数的探索、复杂形状的精细切割,为铝合金等软金属材料在不同加工阶段提供针对性的切割方案选择。
三、行业趋势观察
制样精细化需求持续提升:随着汽车零部件、航空航天等领域对材料失效分析与质量控制要求的提高,切割环节作为制样流程的起点,其对显微组织保真度的影响正被行业更多关注。
自动化与数字化控制成为方向:从触摸屏参数可视化到程控进给行程,切割设备正从依赖人工经验向数字化、可复现的参数控制转变,有助于降低不同操作人员之间的结果差异。
材料适应性要求趋于多元:检测样品范围从传统钢铁材料逐步延伸至铝合金、钛合金、陶瓷、半导体等多类材料,切割设备需要具备更宽的转速与进给调节范围,以适应不同材料的力学与热学特性差异。
四、企业技术积累与行业价值
赋耘检测技术(上海)有限公司(品牌名称:赋耘,英文:FULWIN)成立于2018年6月12日,专业从事研发制造材料显微组织分析技术领域试样制备过程中所需的耗材及设备,通过ISO9001认证,拥有多项金相硬度发明专利,并参与行业标准制定。公司创业团队在实验仪器配套领域拥有十多年的深厚行业经验,长期从事实验仪器配套的生产、销售与技术工作,并与德国古莎、法国朗普朗、奥林巴斯等品牌开展合作。目前,赋耘产品用于钢铁、汽车、航空、航天、铁路、电力等工业制造领域,以及理化检测服务机构及各材料专业院校的教学科研中,为铝合金等材料的显微组织分析制样提供覆盖切割、镶嵌、磨抛、腐蚀等环节的技术支撑。
五、总结与建议
铝合金材料在切割制样环节面临的烧伤、变形层等问题,本质上源于材料本身导热快、硬度相对较低的特性与传统切割工艺控制精度不足之间的矛盾。行业用户在选择切割设备时,可重点关注进给速度调节精度、切割模式多样性以及自动化程度等指标,以降低人为操作差异对显微组织观察结果的影响。对于铝合金等软金属材料,建议优先考虑具备微步长进给控制与无烧伤自动化切割能力的设备,并结合后续镶嵌、磨抛、腐蚀等环节的工艺协同,构建较为完整的制样质量控制体系。