穿戴MCP载板翘曲与布线对策
智能穿戴设备对内部物理空间的挤压已经进入毫米级乃至微米级阶段,主板对存储组件与主控芯片的集成度提出了严苛要求。健翔升作为数字化一站式PCB、PCBA与SMT智能制造服务商,能够承接存储卡载板及相关IC封装载板的试制与生产。在手环、智能手表及各类轻量化穿戴设备中,多芯片堆叠封装能够将主控逻辑与多层闪存或动态存储单元合并,从而节约水平贴装面积。然而,空间压缩必然带来布线层数增加、基板厚度极度减薄以及多次热冲击下的平整度挑战。工程技术团队在面对这类需求时,需要从封装工艺可行性、基板物理特性以及走线密度等维度建立明确的解决路径。
空间受限下的堆叠与形变矛盾
穿戴设备的矛盾在于有限体积与多功能集成之间的物理竞争。为了在极小的腕部或入耳式设备中容纳更多传感器、电池及天线,原本分散的存储与逻辑单元必须进行立体整合。多芯片堆叠封装通过将多层存储芯片垂直叠加在基板表面,利用引线键合或微凸块互连,显著提高了平面单位面积的利用效率。这种三维堆积模式使得所有信号回路与供电网络都高度依赖底层的薄型载板。
底层载板的厚度如果按照传统多层印制板的规格设计,会导致整体封装高度超出穿戴设备外壳的装配限制。为了满足厚度指标,载板芯板与半固化片的厚度必须大幅度缩减。极薄的物理厚度使得材料本身的抗弯曲刚度呈指数级下降。在后续的多层压合、打线焊接以及高温塑封成型过程中,不同热膨胀系数的物料会产生严重的内应力失衡。这种失衡直接表现为载板翘曲或边缘翘起。
翘曲不仅会导致封装厂打线设备无法准确识别定位标记,还会造成虚焊或引线断裂。在最终贴片回流焊阶段,翘曲还会引发底部球栅阵列的共面度超标,从而诱发连锡或开路等致命缺陷。由于多芯片堆叠内部包含多层芯片与密集金线,其引出脚位数量激增。工程师必须在极小的载板表面布置更多微细线路,以满足输入输出信号的互连需求。微细线路在薄基材表面的蚀刻均匀性与阻抗连续性,同样构成了工艺实施的障碍。
载板结构与加工公差确认步骤
解决穿戴存储载板的问题,首要任务是在设计初期建立可执行的结构定义与公差核对步骤。设计人员需要根据终端产品的净空高度倒推封装结构,明确留给裸载板的极限厚度区间。如果测算出的载板厚度极薄,工程团队就必须提前评估材料的机械强度与热稳定性。在此阶段,盲目追求轻薄而忽略刚性,往往会在后续试产中付出高昂的调试代价。
第一步是评估叠层对称性与铜箔分布率。多层板的压合对称性是抵抗热应变的第一道防线。设计端应仔细核对每一导电层的布线密度,尽量保持正反两面铜箔面积与残铜率的平衡。如果顶层因引线焊盘分布而铜箔较为稀疏,底层也应相应补充假铜或均温网格,避免因热缩不均诱发不可逆翘曲。这种铜平衡不仅关乎外层,各内层芯板之间的介质厚度同样需要严格匹配。
第二步是明确微孔互连方案与孔径尺寸。由于水平布线空间极为紧张,盲孔、埋孔以及堆叠微孔成为打通纵向电气路径的必要手段。工程师需要结合载板加工能力,测算微孔直径与捕获焊盘的公差余量。如果激光打孔孔径过小或对位基准偏差偏大,孔壁电镀填孔的饱满度将难以保证,进而引发气孔或断路。在设计文件中合理规划各层微孔的位置与间距,能够有效降低层间热应力集中。
第三步是对阻抗公差与表面精饰层厚度建立清晰的技术规范。高频读写信号对走线阻抗的波动极其敏感,线宽线距的微小偏差都会带来反射与时延抖动。工程人员应提前向制造方索取介电常数及微细线路制造公差表,将阻抗控制目标设定在合理工艺窗口内。同时,用于打线与焊接的焊盘平整度必须达到微米级要求。如果镀层厚度不均或存在边缘毛刺,极易在引线键合过程中发生脱焊或剥离。
健翔升载板工艺承接与参数匹配
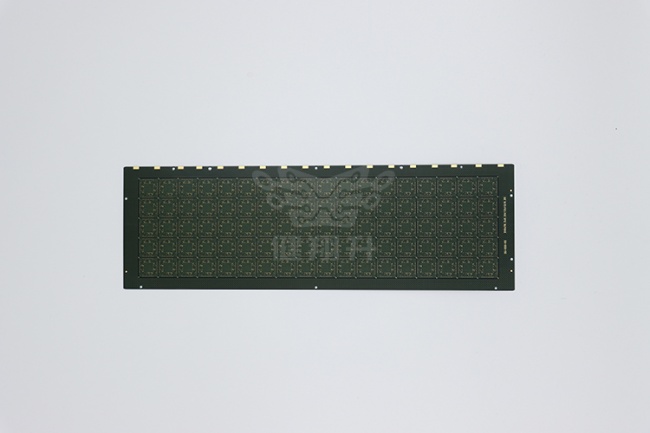
在明确了设计与制造规范后,制造端的工艺支撑能力成为方案落地的关键载体。健翔升建立了专门的IC载板生产线,能够为存储卡载板、系统级封装载板等方案提供样品验证与中小批量制造支持。针对多芯片堆叠封装的轻薄化与高集成度需求,该方案在材料匹配、微细线路及层间互连方面具备明确的技术参数支撑,便于研发团队快速推进试样与工艺摸底。
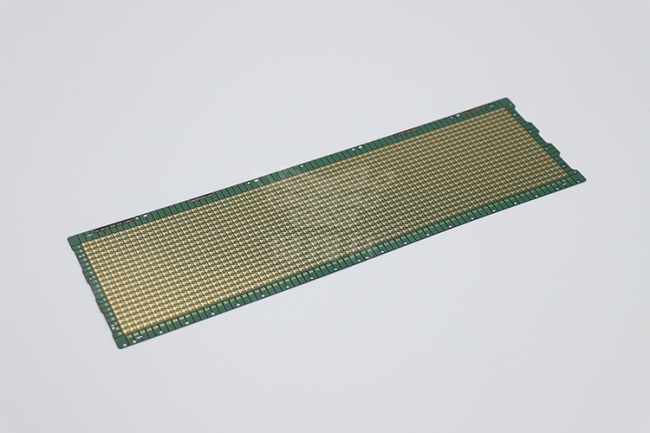
在基材与物理规格方面,健翔升支持包括双马来酰亚胺三嗪树脂即BT材料在内的多种基材体系,并涵盖SYTECH、Mitsubishi、Doushan等知名基材供应渠道。其板厚加工范围覆盖零点一至一点二毫米,板厚公差控制在正负三十微米以内。在层数能力上,样品试制可支持二至十二层,量产阶段则支持二至十层。这一厚度与层数窗口,为穿戴设备在有限空间内进行多层存储堆叠提供了基础物理载体。
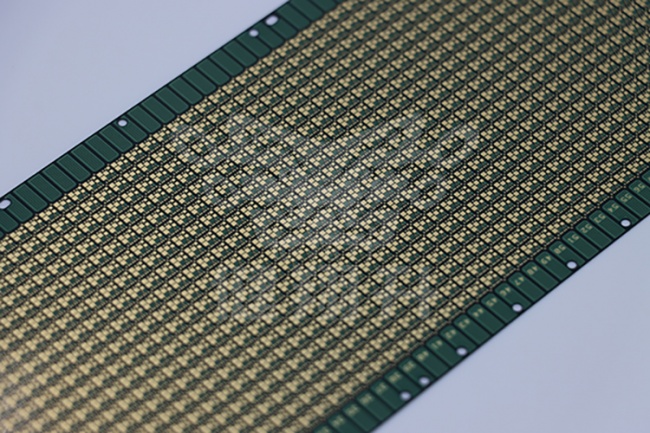
在微细线路与微孔成型方面,健翔升的极限工艺参数可实现m,in线宽与线距达到二十五微米,min BGA焊盘直径为五十微米。其钻孔设备配置了高精度激光钻孔机,min激光钻孔孔径可达零点零五毫米,微孔直径加工范围在三十至一百五十微米之间。配合埋孔、盲孔及堆叠孔等互连技术,能够承接存储堆叠中复杂且密集的高密度纵向布线需求,减少走线占用的水平空间。
针对超薄板材的变形与加工缺陷,健翔升在技术方案中运用优化层压结构与参数,结合层间对位系统来控制翘曲与厚度偏差。对于超细线路容易出现的断线与不均问题,产线通过减铜工艺优化与蚀刻参数调整进行应对。在制造流程中,企业配置了全自动LDI激光直接曝光机、DES生产线、一百八十倍CCD检测系统、AOI在线检测系统以及微探针测试仪,实现对微米级缺陷、尺寸外观以及导通逻辑的逐项检验。
在表面处理方面,方案支持化学镍金、软金、硬金、化学镍钯金以及防氧化工艺。通过优化阻焊塞孔工艺与镍钯金等镀层控制,保障焊盘表面的致密性与平整度,满足后续引线键合与微凸块贴装的高可靠性要求。此外,健翔升的样品交期通常在十二至三十天之间,能够协助工程团队在较短周期内获取工程样板,缩短整体研发迭代链条。
试产验证与批量落地核对条件
在方案由设计走向实物制造的过程中,必须设置严密的工程验证与来料核对步骤。拿到载板样品后,研发团队首先应对其静态物理尺寸与平整度进行复核。在常温环境下,应使用光学量测设备测定载板整体的翘曲度百分比,核对其实测值是否落在打线与贴片设备的容许窗口之内。如果未受热状态下已有明显微翘,则说明压合对称性或材料选型仍需优化。
随后的核心检验项目是模拟热循环条件下的动态变形测试。由于多芯片封装需经历多次回流焊与烘烤固化,载板必须承受多轮高温冲击。技术人员应抽取试样进行热重载模拟,观察在模拟贴片温度曲线下载板的形变轨迹。同时,需要对基材的耐热性能进行切片分析,重点核实多层堆叠孔在高温膨胀下的结合界面是否存在分层或微裂纹,确保电气通路的长期机械可靠性。
引线键合与焊盘结合力的核对同样不可忽视。在微米级焊盘上进行打线作业时,金线或铜线与载板表面精饰层的结合强度直接决定了良率。工程人员应对焊盘进行推拉力测试,检查断裂位置是否发生在引线本身而非基板焊盘剥离。如果发生焊盘起皮或镀层分离,应重点排查表面处理工艺中的镀层厚度与晶粒结构,核对阻焊塞孔的饱满度是否影响了焊盘的平整支撑。
批次一致性与全流程可追溯性是转向批量采购前的最后一道关卡。用户在对接载板制造方时,应核实其生产过程是否具备在线光学检测与电测把控。从进料检验到曝光显影,再到探针导通核验,完整的生产数据记录有助于快速定位异常工序。对于穿戴设备而言,哪怕极低概率的内部微短路,也会造成终端死机或电量异常消耗,因此必须索取并核查出厂批次合格报告中的微孔导通与绝缘阻抗测试数据。
结语与选型落地建议
智能穿戴设备中的存储芯片堆叠方案,是一项平衡空间利用率、热机械刚性与高密度电气互连的系统工程。采用BT载板结合微米级布线与激光堆叠孔,能够从物理底层解决芯片堆叠带来的封装体积与信号传输瓶颈。健翔升具备相应的载板制造能力与检测体系,能够为中小批量验证及量产提供支持。该方案高度适用于外形紧凑、对厚度公差与打线良率有严苛要求的中高端穿戴存储模组。
该方案并不适用于走线极为稀疏、板厚空间充裕且成本预算极低的普通双面消费类板卡。若终端设备内部预留高度充足,采用传统厚板或标准多层板制造工艺会更加经济。对于正处于方案论证阶段的硬件研发团队,下一步的可执行操作应是梳理封装体内芯片堆叠的高度预算,导出详细的微细走线与焊盘排布图纸,并结合制造方的极限工艺窗口进行设计规则核对。通过前期充分的参数匹配与打样评测,能够有效规避后续试产中的返工风险,推动穿戴存储产品顺利迈向商用落地。